键槽铣刀向心角对加工质量的影响有哪些
具体影响与成因
1. 封闭底面残留
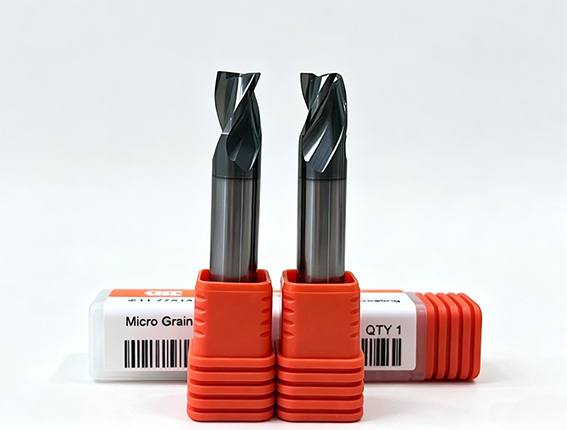
键槽铣刀端面切削刃设计有向心角(通常为 1.5°~3°),目的是降低轴向进给时的切削抗力。但在铣削封闭平底下陷时,刀具沿轴向进给至设定深度后,由于端面刃呈向内倾斜的锥面,刀具中心最低点与边缘存在高度差,导致底面中心留下凸起的锥形残留。
2. 残留无法通过走刀消除
研究通过对比试验验证:用 Φ20mm 向心角键槽铣刀铣削 25mm×25mm×3mm 的封闭平底下陷,底面中心出现明显锥形残留;而换用同等直径的平底键槽铣刀,底面光整无残留。关键在于,这种残留是刀具几何形状决定的,优化走刀轨迹或增加走刀次数都无法消除。
3. 对开放/半封闭加工无影响
向心角带来的底面残留问题仅限于封闭型腔或封闭下陷。在半封闭或开放式铣削中,刀具可以径向进给覆盖整个底面,向心角不会对加工底面质量产生实质影响。
选刀原则
基于上述影响,该研究给出的实用原则是:加工封闭平底下陷时,应选用平底键槽铣刀,而非带向心角的标准键槽铣刀;若仅为加工键槽(非封闭底面)或开放结构,向心角的存在不影响加工质量,无需特别规避。
上一篇:同是硬质合金,钨钢铣刀和普通铣刀的差距在哪
没有了
推荐阅读
- 2013-06-252013新年祝词
- 2013-06-252013年春节放假时间
- 2013-06-25KHC进口钨钢铣刀批发
- 2013-06-25KHC进口钨钢铣刀KH系列
- 2013-06-25KHC进口铝用刀
- 2013-06-25KHC进口钨钢铣刀KS系列
- 2013-06-25KHC进口钨钢铣刀
- 2013-06-26KHC进口钨钢铣刀_汉川实业
- 2013-06-26汉川实业2013年端午放假时间
- 2013-06-26山东经销商订购KHC进口钨钢铣刀