破解难切削材料的效率困局, 钨钢铣刀的系统性解法
不锈钢的加工硬化、钛合金与镍基合金的散热死角、高硬度模具钢的崩刃——难切削材料的“难”很少来自单一因素。多刷一层更硬的涂层、换一档更细的颗粒、再加几度负前角,每加一项,往往要以另一项的恶化作为代价。KHC 的思路是把基体、刃口几何、涂层与冷却方式放在一起校准,而不是靠某一项参数堆料。以下是最常见的工况逐项拆解。
一、不锈钢:加工硬化与粘刀的两面夹击
现象。切浅了,表层被挤压硬化,第二刀等于直接在硬皮上刮;切深了,粘刀、积屑瘤、表面撕裂又一起上来。同一把刀,两种死法。
根因。不锈钢塑性大、导热差,切削热集中在刃口附近;同时加工硬化层会随切削逐层累积。刃口一旦在硬化层内反复摩擦,磨损就从“均匀磨”变成“突然崩”。
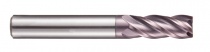
解法:KSA335S(3 刃平底)/KSA435RS(4 刃圆鼻)。
不等分割几何——把切削力周期打散,避开共振区间。振动降下来,刃口才有可能稳定地切入硬化层以下,而不是在硬皮上打滑。
极细微粒棒材——基体刚性与抗弯强度足够,大切深时不让刀、不颤刀。
使用要点——切深要越过硬化层,一次切透通常比多次轻刀更省刀;冷却要足,别让切屑在刃口二次切削。
效果。硬化层不再逐刀累积,粘刀失去温床,磨损形态从偶发崩刃变为可预期的均匀磨损——寿命才开始可测、可算。
二、钛合金与镍基高温合金:热出不去,刀就保不住
现象。这类材料的瓶颈通常不是“切不动”,而是“热出不去”。钛合金的导热系数只有钢的七分之一左右,切削热几乎全部压在刃口几毫米的范围内。
失效链条。涂层先失效 → 基体软化 → 微崩扩展成大崩刃。三步之间往往只隔几十秒,参数一到临界点就烧刀。
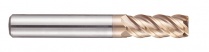
解法:PLATIT 镀层 + 针对性几何。
高热稳定性涂层——在干式或微量润滑的高温工况下维持硬度,不提前失效。
刃口尖点保护结构——保住锋利度的同时抑制微崩,避免“越磨越钝、越钝越热”的恶性循环。
圆弧沟槽平滑设计——改善排屑通过性,让切屑把热量带走,而不是把热量留在刃口。
使用要点——优先微量润滑(MQL)或高压内冷;进给不要过轻,切屑需要足够厚度,才带得走热量。
效果。连续切削留出了冗余度,同样的参数不会因为材料批次差异就突然失效。
三、高硬度模具钢:崩刃的根因是刃口强度
现象。HRC52 以上的淬火钢与冲压模,崩刃大多发生在切入瞬间或转角处,而不是匀速切削阶段。这说明问题不在“硬度不够”,而在“抗冲击不够”。
根因。刃口强度不足,或几何角度失配:前角太正,刃口太薄;刃数与螺旋角选错,切削力方向不受控,冲击全部由刃尖承受。
解法。
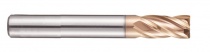
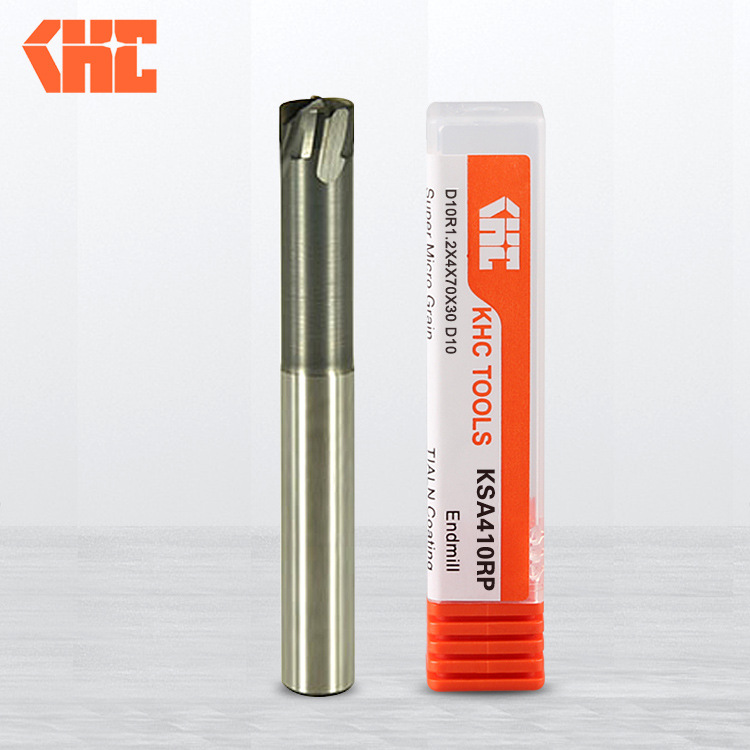
KSA410RP(高硬度系列,覆盖至 HRC62)——负前角刃口提升抗冲击能力,直刃螺旋控制切削力方向,把“能切”变成“稳定地切”。
使用要点——高硬钢加工先看装夹刚性与悬伸长度。悬伸过长,刀具再好一样崩。
效果。偶发崩刃被换成可控磨损,单刃加工件数才具备统计意义。推荐阅读
- 2013-06-252013新年祝词
- 2013-06-252013年春节放假时间
- 2013-06-25KHC进口钨钢铣刀批发
- 2013-06-25KHC进口钨钢铣刀KH系列
- 2013-06-25KHC进口铝用刀
- 2013-06-25KHC进口钨钢铣刀KS系列
- 2013-06-25KHC进口钨钢铣刀
- 2013-06-26KHC进口钨钢铣刀_汉川实业
- 2013-06-26汉川实业2013年端午放假时间
- 2013-06-26山东经销商订购KHC进口钨钢铣刀